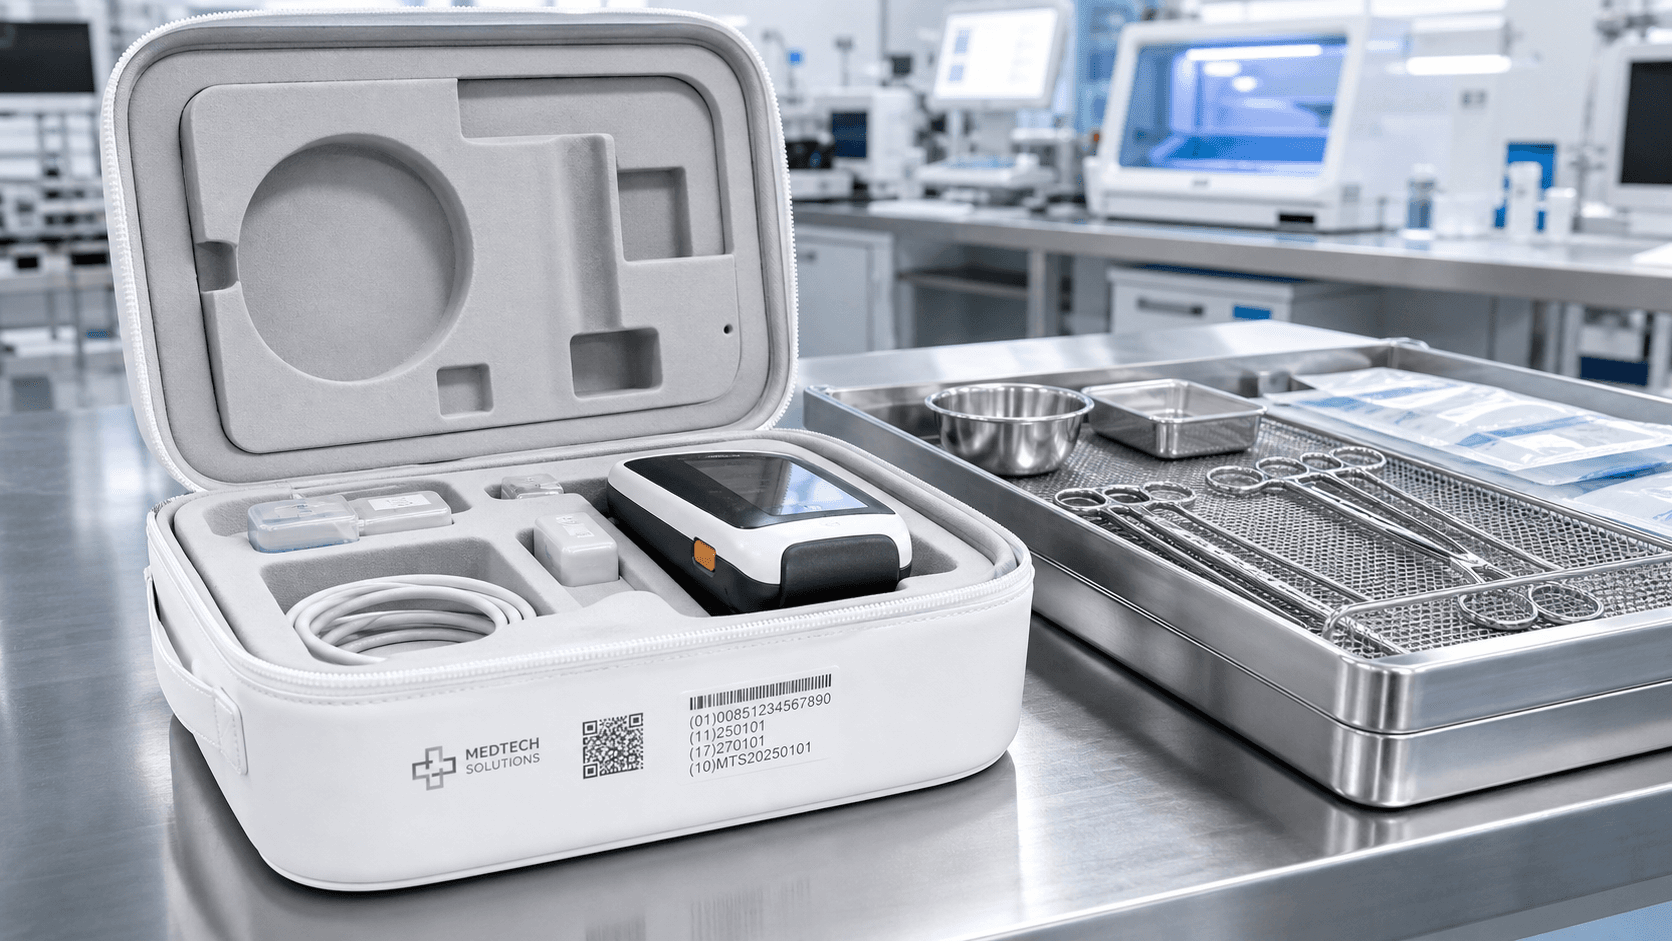
Los protocolos de cumplimiento de abastecimiento médico requieren un enfoque de gestión de riesgos estructurado y de múltiples capas para garantizar que los componentes del embalaje secundario y protector no comprometan la seguridad del paciente o la eficacia del dispositivo. Para los casos médicos personalizados de EVA que albergan instrumentos quirúrgicos, monitores de diagnóstico o equipos de emergencia de campo, el cumplimiento exige un estricto cumplimiento de los sistemas de gestión de calidad ISO 13485, caracterizaciones de biocompatibilidad ISO 10993 documentadas y validación. de barreras microbianas según la ISO 11607 y una infraestructura clara de etiquetado de UE MDR 2017/745 de identificación única de dispositivo (UDI).
Aspectos destacados de Quick Regulatory Gateway
-
Cero marcadores de posición premoldeados: Los componentes comerciales disponibles en el mercado no pueden eludir las auditorías médicas; Todos los polímeros de espuma, pigmentos y adhesivos en bruto requieren un seguimiento químico completo.
-
Cambio de biocompatibilidad: las auditorías regulatorias actuales se centran menos en una lista de verificación genérica de pruebas completadas y más en una evaluación biológica holística integrada directamente en un marco de gestión de riesgos ISO 14971.
-
Verificación de sala limpia: los casos utilizados dentro de entornos clínicos o junto a barreras estériles con frecuencia exigen el montaje estructural dentro de salas limpias ISO Clase 7 o Clase 8 para controlar las líneas base de carga biológica.
-
Umbrales de trazabilidad: No vincular un lote individual de carcasas terminadas con su lote de componentes de materia prima original puede resultar en un incumplimiento normativo instantáneo o en la congelación del mercado de productos.
Los 4 pilares fundamentales de la búsqueda de casos médicos de EVA
Diseñar un gabinete para entornos clínicos requiere la transición de estándares tradicionales de calidad comercial a materiales médicos de alto impacto. Cuatro marcos regulatorios internacionales específicos rigen este espacio.
1. Integridad del sistema de calidad ISO 13485
Abastecimiento de grado médico personalizado EVA casos comienza con la verificación de la infraestructura operativa de su proveedor. Un certificado independiente es insuficiente; la fábrica debe demostrar una validación de procesos estructurados, un estricto control de cambios de documentos y una trazabilidad absoluta de los lotes.
Cada modificación del diseño de la herramienta, la formulación del adhesivo o la capa de respaldo textil debe pasar una rigurosa revisión de control de cambios. Si un proveedor modifica un proveedor de cuero de PU exterior sin emitir un aviso de cambio de ingeniería (ECN) formal, el fabricante de dispositivos médicos intermedios enfrenta una exposición regulatoria inmediata.
2. Caracterización biológica ISO 10993
Cualquier material de carcasa o revestimiento que directa o indirectamente entre en contacto con el personal clínico o los pacientes debe someterse a un perfil de biocompatibilidad exhaustivo.
-
Citotoxicidad (EN ISO 10993-5): Evalúa si los compuestos desgasificados o los residuos químicos de los adhesivos de moldeo por compresión causan lisis celular o inhiben el crecimiento celular in vitro.
-
Irritación y sensibilización de la piel (ISO 10993-23): verifica que las telas tejidas, los forros de microfibra suave o los cueros sintéticos no desencadenarán una respuesta dérmica localizada adversa durante la manipulación física prolongada.
Para evaluar los posibles riesgos de exposición química de los compuestos extraíbles que se encuentran en las capas de fundas sintéticas, los toxicólogos calculan el margen de seguridad operativo:
Donde representa la ingesta tolerable derivada de datos empíricos de caracterización química según ISO 10993-17, y $ED$ representa la dosis de exposición calculada resultante de escenarios de uso o mal uso razonablemente previsibles. El cumplimiento del abastecimiento dicta una métrica de referencia en todas las vías de contacto con el paciente probadas.
3. Compatibilidad de esterilización ISO 11607 y barreras microbianas
Si un estuche de EVA personalizado actúa como escudo protector para un dispositivo médico o kit de procedimiento esterilizado terminalmente, debe cumplir con los requisitos del Requisito general de seguridad y rendimiento (GSPR) 11.1 según el Reglamento de dispositivos médicos de la UE. La matriz de embalaje debe garantizar que el contenido permanezca estéril durante el transporte y el almacenamiento.
-
Penetración de óxido de etileno (EtO): el material de la carcasa y las matrices internas de espuma troquelada deben resistir ciclos de penetración de gas sin absorber residuos químicos peligrosos por encima de los niveles de umbral permitidos.
-
Control de contaminación por partículas: los materiales tejidos no deben generar pelusas sueltas, hilos sueltos ni partículas que puedan depositarse en las herramientas quirúrgicas o dentro de los campos de embalaje estériles.
4. Trazabilidad MDR y FDA de la UE (infraestructura UDI)
Según las estructuras regulatorias actuales, los casos emparejados permanentemente con equipos médicos de Clase IIa y superiores deben incorporar marcadores de trazabilidad integrados. Las secuencias de identificación única de dispositivo (UDI), que combinan un identificador de dispositivo (UDI-DI) y un identificador de producción (UDI-PI), deben aplicarse de manera legible y permanente a la carcasa exterior de la caja mediante etiquetas de transferencia térmica de alta durabilidad, grabado láser directo o elementos de seguimiento personalizados soldados sónicamente.
El flujo de trabajo de auditoría de cumplimiento para casos médicos personalizados de EVA
Para obtener la autorización regulatoria para un caso médico es necesario ejecutar una documentación y un flujo de trabajo de producción metódicos y transparentes antes de inicializar la producción a granel de alto rendimiento.
Recopile hojas de datos de seguridad de materiales (MSDS) completas, mapas de composición de materiales e informes de pruebas químicas independientes para cada capa, incluidos copolímeros de EVA en bruto, soportes de tela, tintes, cremalleras y resinas de unión reticuladas.
Modele la estructura de la caja utilizando CAD 3D para incorporar ángulos de tiro óptimos, esquinas suaves y redondeadas que se puedan limpiar y métricas de nervaduras estructurales que eviten que los fluidos se acumulen durante el saneamiento del campo.
Fabrique lotes de cajas de prototipos dentro de un entorno de sala limpia ISO Clase 7 u 8. Realice pruebas iniciales de carga biológica (ISO 11737) para determinar los niveles básicos de contaminación microbiana antes de pasar a la producción en masa.
Sujete las muestras de casos completadas a protocolos de envejecimiento acelerado (ASTM F1980) junto con ciclos de cámara ambientales extremos (-20 °C a +60 °C) para verificar que las capas de tela no se delaminen y los adhesivos no se rompan.
Reúna todos los registros de validación IQ/OQ/PQ, métricas de abrasión Taber, hojas de prueba ISO 10993 y tablas de datos UDI en un archivo técnico completo que cumpla con los requisitos de FDA 21 CFR Parte 820 o EU MDR Anexo II.
Perspectivas de ingeniería: resolución de fallos de citotoxicidad en casos quirúrgicos
Desde la fábrica: un grupo multinacional de diagnóstico médico se acercó a nuestra división técnica después de que el estuche de su kit de instrumentos quirúrgicos moldeado a medida no pasara una prueba de citotoxicidad in vitro realizada por terceros (ISO 10993-5) durante una revisión de presentación de la FDA 510(k). El fracaso ponía en peligro el lanzamiento al mercado internacional.
Análisis de la causa raíz: Nuestro equipo de ingeniería realizó un seguimiento detallado de cromatografía de gases y espectrometría de masas (GC-MS) en las capas de la carcasa. Los datos químicos indicaron que la falla principal se originó a partir de un adhesivo de contacto de neopreno barato a base de solvente utilizado por un proveedor anterior para unir el revestimiento interior de microfibra al núcleo de EVA termoformado. Cuando estaba cerrado, los compuestos orgánicos volátiles (COV) del disolvente de curado se desgasificaban dentro del estuche, contaminando las cavidades interiores de espuma y depositando residuos químicos citotóxicos directamente en los mangos de plástico de los instrumentos quirúrgicos.
El rediseño de ingeniería: revisamos el proceso de fabricación introduciendo un adhesivo de película termoplástica termofusible de grado médico, 100 % libre de solventes. Esta lámina de unión estructural se activa mediante laminación térmica precisa, eliminando por completo los reticulantes químicos líquidos y los solventes de curado. Además, reemplazamos el núcleo de EVA comercial estándar con una matriz de EVA de grado médico, ultra limpia y de bajo olor, formulada sin residuos de agentes espumantes.
Los resultados: Se ejecutaron nuevas series de producción de muestras dentro de nuestras celdas de sala blanca verificadas y se enviaron para una reevaluación de un laboratorio independiente. Los casos rediseñados lograron una puntuación de reactividad absolutamente cero en todas las evaluaciones de citotoxicidad posteriores, lo que permitió al cliente obtener la autorización inmediata de la FDA y continuar con su lanzamiento comercial global.
Matriz de Cumplimiento Normativo Técnico
Para ayudar a los ingenieros de cumplimiento y a los líderes de adquisiciones médicas a especificar los requisitos de materiales, la siguiente matriz comparativa relaciona entornos clínicos específicos con sus parámetros técnicos obligatorios:
Parámetro de cumplimiento Caso de Diagnóstico Clínico Módulo de instrumentos quirúrgicos Kit de respuesta a emergencias de campo Clasificación de riesgo típica FDA Clase I / MDR Clase I FDA Clase II / MDR Clase IIa FDA Clase I / MDR Clase I Mínimos de biocompatibilidad ISO 10993-5, -23 (indirecto) ISO 10993-1, -5, -10 (piel directa) ISO 10993-5 (Contacto indirecto) Cubierta de material primario PU antimicrobiano de 1,0 mm EVA médico 75C de alta densidad Nylon impermeable 1680D Idoneidad de esterilización No esterilizado/solo se puede limpiar con un paño Compatible con EtO/Gamma No estéril/desinfección de campo Necesidad de montaje en sala limpia Recomendado (ISO Clase 8) Obligatorio (ISO Clase 7) Entorno controlado estándar Compatibilidad de saneamiento Alcohol isopropílico (70-90%) Envoltorios para autoclave/toallitas químicas Diluciones de blanqueador agresivo Etiquetado de trazabilidad DataMatrix UDI grabado con láser Etiqueta UDI directa moldeada Placa UDI térmica de alto contrasteValidación de su socio en la cadena de suministro médico
Al buscar soluciones de protección personalizadas para industrias de atención médica globales altamente reguladas, seleccionar un proveedor no calificado presenta graves riesgos regulatorios y de responsabilidad del producto. Los equipos de adquisiciones deben utilizar una lista de verificación de validación estricta durante las auditorías de proveedores en el sitio:
-
¿Mantienen una certificación ISO 13485 activa? Asegúrese de que el alcance cubra explícitamente la fabricación personalizada o las operaciones de ensamblaje basadas en salas limpias.
-
¿Pueden proporcionar una trazabilidad completa del origen de la materia prima? Un proveedor que cumpla con las normas debe mantener enlaces documentados que rastreen cada ingrediente químico hasta su lote de fabricación original o ejecución de formulación química.
-
¿Están sus líneas de producción equipadas para el ensamblaje en sala limpia? Las fábricas que manejan estuches médicos de alta pureza deben operar controles ambientales físicos que restringen el polvo en el aire, la carga biológica microbiana y la deriva de partículas durante los procesos críticos de laminación y revestimiento.
¿Listo para asegurar una carcasa protectora diseñada con precisión y totalmente compatible para su próximo programa de hardware médico? Lo invitamos a explorar nuestras capacidades de fabricación avanzadas. Conozca nuestra estricta infraestructura de calidad médica visitando nuestro Acerca de nosotros Página para inspeccionar nuestra maquinaria especializada y configuraciones de salas limpias, o navegar directamente a nuestra Contacto Página para enviar sus planos de componentes, estándares de seguridad de materiales o listas de cumplimiento normativo para una revisión de ingeniería experta.
Cuando se definan los requisitos de embalaje médico y el alcance de la validación, utilice nuestra página solicite una cotización de caso médico para enviar los detalles del proyecto para su revisión.
Preguntas frecuentes (FAQ)
¿Un caso de EVA personalizado requiere una certificación de sala limpia explícita para todas las aplicaciones médicas?
No necesariamente. Si el estuche personalizado funciona como caja de envío externa, funda de almacenamiento secundario u organizador de campo no invasivo (por ejemplo, bolsas de equipo paramédico), generalmente no se requiere la producción dentro de una sala limpia certificada. Sin embargo, si el estuche ingresa a un ambiente de quirófano estéril o contiene instrumentos que interactúan directamente con herramientas quirúrgicas antes de la preparación de la barrera estéril, el ensamblaje dentro de una sala limpia ISO Clase 7 o Clase 8 validada es obligatorio para cumplir con los estrictos límites regulatorios de carga biológica.
¿Por qué las espumas EVA estándar de calidad comercial frecuentemente no pasan las revisiones médicas de citotoxicidad?
Las espumas EVA de calidad comercial a menudo incorporan agentes espumantes industriales baratos, aceleradores químicos de espuma y estabilizadores de color de metales pesados para reducir los costos de fabricación. Cuando los componentes sin procesar se calientan durante el ciclo de compresión de termoformado, estos compuestos traza se descomponen y dejan residuos químicos volátiles que pueden causar daños celulares graves durante los ensayos celulares de laboratorio estándar ISO 10993-5. Los verdaderos estuches de grado médico utilizan matrices poliméricas puras y lavadas específicamente reticuladas sin aceleradores químicos peligrosos.
¿Pueden los estuches médicos EVA personalizados resistir la esterilización repetida en autoclave automatizada?
Los polímeros estándar de etileno-acetato de vinilo (EVA) poseen un punto de reblandecimiento que normalmente oscila entre 65 °C y 80 °C. Debido a que la esterilización en autoclave de vapor estándar funciona a una temperatura mucho más alta de 121 °C a 134 °C, un ciclo de autoclave directo derretirá, deformará y comprometerá estructuralmente la carcasa de la caja. Para artículos médicos que requieren esterilización dentro de un estuche de EVA ensamblado, debe utilizar métodos alternativos de esterilización a baja temperatura, como gas de óxido de etileno (EtO) o procesamiento de irradiación gamma.
¿Cuál es el protocolo típico de validación de la vida útil de un caso médico de EVA?
Según las directrices ISO 11607, el embalaje debe demostrar integridad física durante su vida útil indicada (normalmente de 3 a 5 años para dispositivos médicos duraderos). Los fabricantes evalúan esto colocando conjuntos de cajas terminadas en hornos ambientales para estudios de envejecimiento acelerado, utilizando modelos matemáticos estandarizados (como los protocolos ASTM F1980) para simular un almacenamiento prolongado en estantes mediante exposición a temperaturas elevadas, seguido de pruebas físicas de resistencia a caídas y despegados para verificar que no se haya producido degradación estructural.